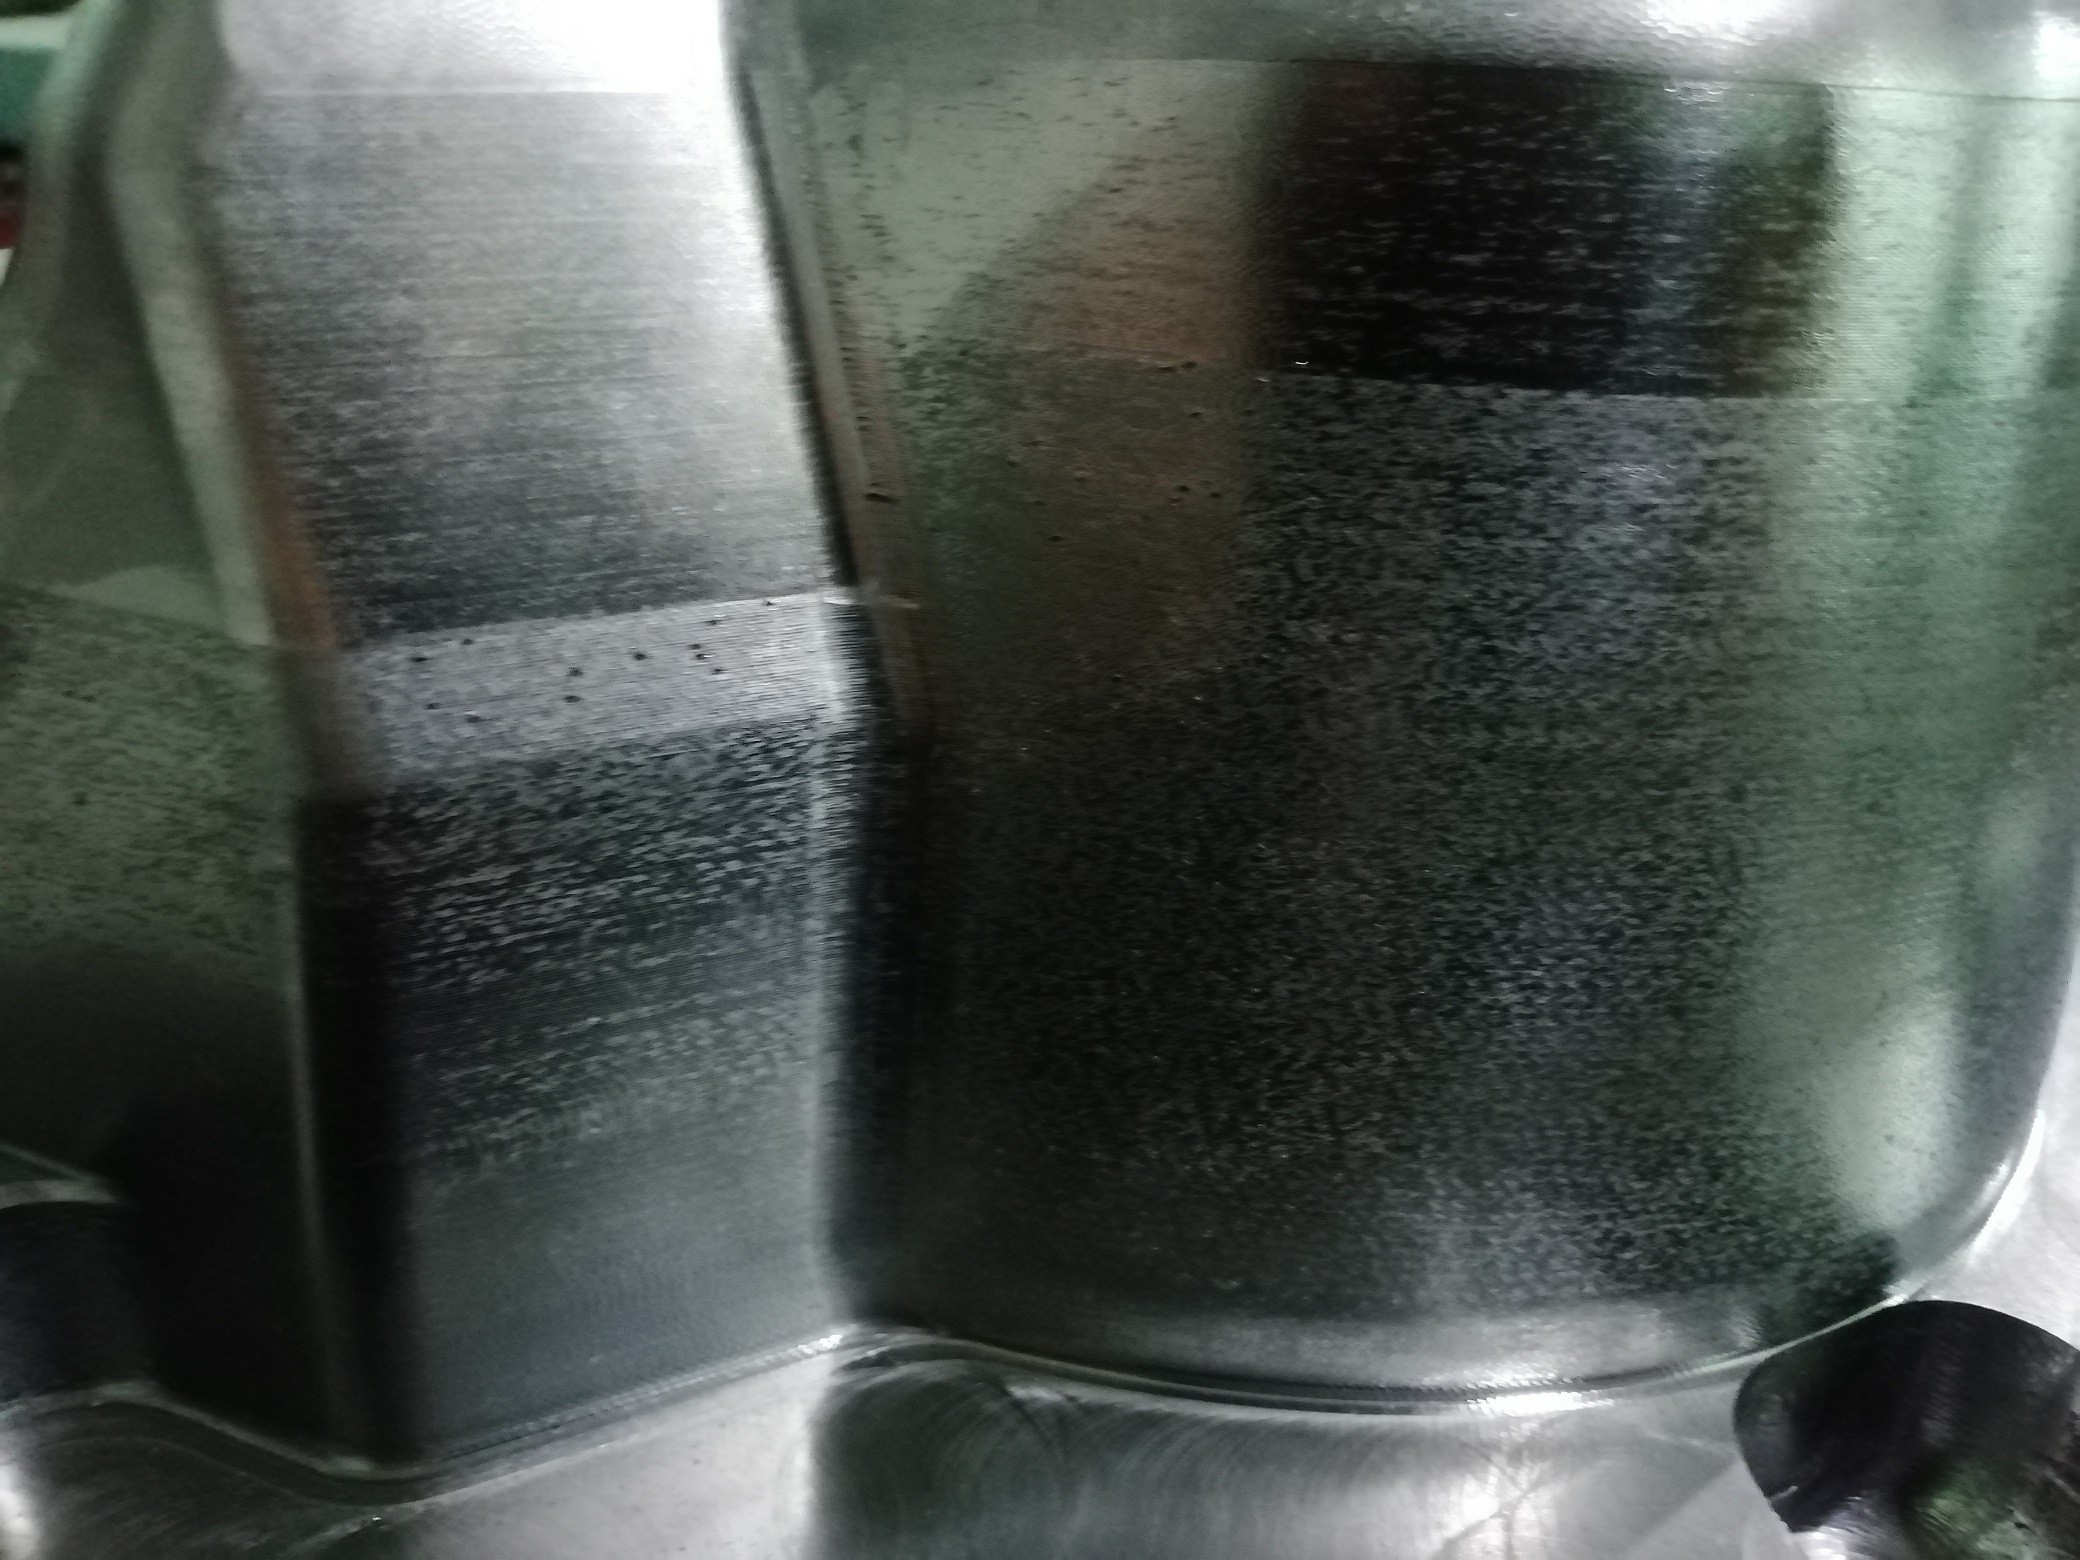
数控加工光刀工件表面发毛很丑粗糙,请教是什么原因?

attachments-2019-12-R4KflzHK5df6d7e0c142b.jpg

刀具:D21R0.8   

加工:光刀 

之前余量:0.14mm

转速:S3150

进给:F2800

下刀量是0.10mm

请先 登录 后评论

9 个回答

海子

这个不是加硬料,要放很大的水去冲着。

请先 登录 后评论
Perfect - 刀具工程师
这是加工中的典型的积屑瘤。冷却和润滑有问题。
请先 登录 后评论
quguang

公差看看多少? 进给弄个2000.感觉2800太快了。开切削液

请先 登录 后评论
seekii

公差0.01  我这里不开切削液都是吹气  以前不是这样的就是粗糙一点。  这次这么丑。

请先 登录 后评论
臣
进给有点快了吧
请先 登录 后评论
陈
S3500 F1600 下刀0.2 A3料,做的还凑活,2丝公差
请先 登录 后评论
海龙
刀是新的加切削液或切削油就OK了。
请先 登录 后评论
Mr.Tse - 职场小白白
下刀量和进给都太快,光刀还下那么多下刀量…,另外R0.8刀粒磨损出现切削不良也会出现毛糙…
请先 登录 后评论
谨言 /

查看一下刀具吧,实在不行进给慢点

请先 登录 后评论